


半孔电路板制作|突破工艺难点,专业机构确保高效产出
作者:深圳鼎纪电子有限公司
浏览:
发表时间:2026-05-23 10:28:49
半孔电路板制作|突破工艺难点,专业机构确保高效产出
半孔板的核心价值与应用
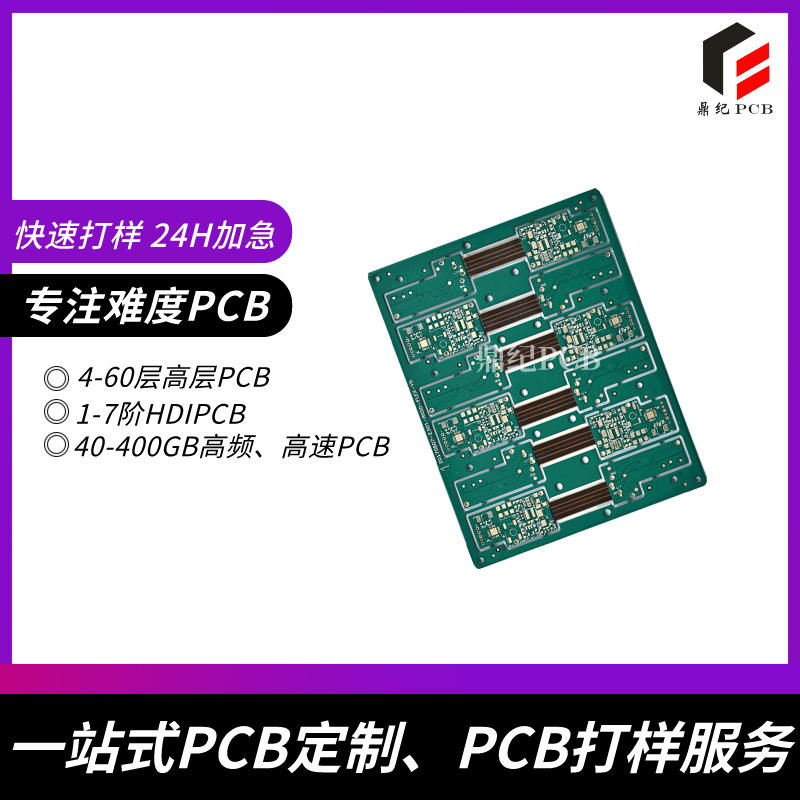
金属化半孔(Half-hole)是在pcb板边将已金属化的通孔铣削一半而成,兼具机械固定与电气连接功能。它广泛应用于通信模块、电源模块、汽车雷达及消费电子中,相比传统连接器可节省超30%的连接空间,并实现更高的可靠性与更低的寄生参数。
半孔板的核心工艺难点
孔壁铜层完整性钻孔、电镀、成型(铣削/激光)任一环节控制不当,都可能导致孔壁铜层被拉扯、翘起或产生毛刺,造成开路、接触不良或短路。 高密度下的短路风险当半孔中心距小于0.45mm时,铜屑、残胶或绿油桥残留极易引发短路,对阻焊和成型精度要求极高。 成型精度与板材涨缩PCB在加工过程中的涨缩,叠加钻孔与成型的位置偏差,易导致半孔尺寸不一致,影响与子板的对接精度。 阻焊与塞孔难题传统工艺在半孔处铣槽,易导致油墨入孔、绿油桥断裂等问题。阻焊工序的良率控制是难点之一。 大功率应用下的可靠性用于电源模块时,大电流(2-10A以上)会带来显著的发热和电动力,对铜厚、孔径、散热设计及板材耐热性提出了更高要求。
主流工艺路线对比
目前主流的半孔工艺路线主要有以下几种,各有优劣:
| 工艺路线 | 核心流程 | 优点 | 缺点与适用场景 |
|---|---|---|---|
| A: 先成型后蚀刻 | 图镀铜锡 → 褪膜 → 铣半孔槽 → 蚀刻 → 褪锡 → 阻焊 → 表面处理 → 成型 | 工艺成熟,应用广泛,对设备要求相对简单。 | 孔边易产生毛刺、残铜;薄板、高密度板易翘曲,良率控制难。 |
| B: 先蚀刻后成型 | 图镀铜锡 → 蚀刻 → 褪锡 → 阻焊 → 表面处理(沉金) → 半孔钻铣 → (二次蚀刻) → 成型 | 孔壁铜层受保护,毛刺少;板子强度和平整度好,适合高精度、高密度场景。 | 对表面处理(如沉金)有要求,不适用于OSP等工艺。 |
| C: 增加“引孔” | 在半孔对面增加一个小引孔 → 后续流程同A或B | 避免铣削时粉尘进入孔内,显著改善“槽灰”问题,提升良率。 | 增加了钻孔工序,对工程设计和过程控制要求更高。 |
其他创新工艺:
双V型走刀铣削:通过优化走刀路径,减少毛刺和铜屑残留,可将良率提升至99.5%以上。
分步/阶梯镀铜:通过预镀和二次钻孔,优化孔壁铜厚分布,提升结合力与良率。
成品板插拔式铜套:在成品板上预开槽,组装时插入“∑形半孔铜套”,简化制造,提升维修性。
专业机构的解决方案
专业机构通常从以下维度系统性地解决半孔板的生产难题:
高精度钻孔与电镀 精细化成型与后处理 阻焊与塞孔工艺优化 全流程在线检测 大功率半孔专项设计
电镀:沉铜厚度≥5μm,电镀铜厚度≥25μm,并增加镀锡(7-10μm)作为蚀刻保护层,确保孔壁完整性。
后处理:成型后进行高压水冲洗和超声波清洗,去除碎屑,确保孔壁清洁。
对于沉金板,可考虑在成型后再进行表面处理,以获得更优的孔边质量。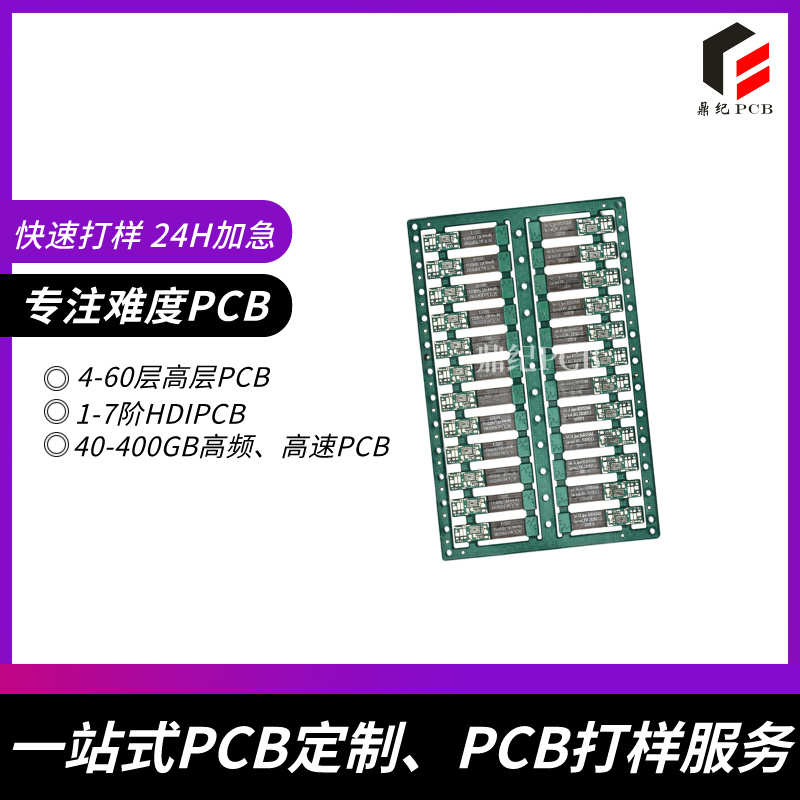
散热:半孔焊盘连接大面积散热铜皮,并辅以散热过孔。
材料:选用高Tg、高耐热板材,必要时考虑金属基板。
如何高效落地半孔项目
明确应用场景:区分是信号级还是大功率级应用,不同场景对工艺和设计的侧重点不同。
选择专业厂商:考察其是否具备成熟的半孔工艺、相关认证(如ISO9001, IATF16949)及成功案例。
优化设计文件:提供清晰的设计规则,如孔径、焊环、孔间距、阻焊要求等,并与厂家充分沟通工艺可行性。
充分打样验证:通过小批量试产,全面验证电气性能、可靠性及装配良率,再进入批量生产。
 QQ客服

